¿Por qué el borde redondo es importante para las tiras de aluminio de transformadores?
2026-08-27
Entre los diversos indicadores de calidad de las tiras de aluminio para transformadores, el tratamiento de los bordes a menudo se clasifica como un "detalle". Muchos compradores se centran en la conductividad, la dureza y la tolerancia del espesor al seleccionar materiales para los devanados del transformador, descuidando el impacto decisivo de la morfología del borde en la confiabilidad eléctrica del devanado y el rendimiento de fabricación. Según años de experiencia en la exportación de materiales eléctricos en tiras de aluminio, más del 60 % de las fallas en el aislamiento de los devanados están directamente relacionadas con descargas parciales o daños en el aislamiento causados por rebabas en los bordes y esquinas afiladas. El redondeo de bordes no es un paso de posprocesamiento prescindible, sino uno de los procesos fundamentales que garantiza el funcionamiento estable a largo plazo de los transformadores.
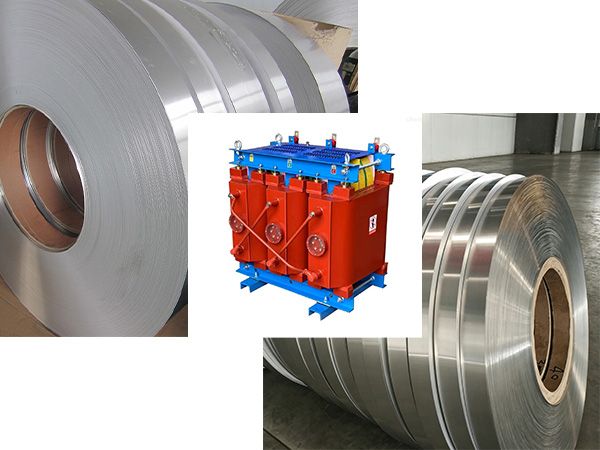
Desde la lógica subyacente de las características del campo eléctrico, la función principal del borde redondo es suprimir la descarga puntiaguda. Según el principio de la electrostática, la intensidad del campo eléctrico sobre la superficie de un conductor es inversamente proporcional al radio de curvatura; cuanto menor es la curvatura, más concentrado es el campo eléctrico. Después del corte normal, la tira de aluminio tiene una sección transversal en ángulo recto, a veces incluso con rebabas, lo que da como resultado un radio de curvatura muy pequeño en los bordes. La intensidad del campo eléctrico local puede alcanzar de 3 a 5 veces la de un área plana. Cuando se aplica una tensión de trabajo al devanado, se forma un pico de campo eléctrico concentrado en los bordes afilados. Una vez que este pico excede la intensidad del campo de ruptura del aislamiento circundante, se produce una descarga parcial. La descarga parcial sostenida erosiona gradualmente el papel aislante o la resina epoxi, formando canales eléctricos y, en última instancia, provocando la rotura del aislamiento entre espiras. Para devanados con niveles de voltaje de 10 kV y superiores, la presencia de bordes afilados puede reducir el voltaje de inicio de descarga parcial en más del 30 %, comprimiendo severamente el margen de diseño del aislamiento. Redondear los bordes, al suavizar los bordes en ángulo recto en arcos redondeados, aumenta el radio de curvatura, distribuye uniformemente el campo eléctrico, suprime el efecto de descarga puntiaguda en su origen, aumenta el voltaje de inicio de descarga parcial del devanado y garantiza la confiabilidad a largo plazo del sistema de aislamiento.
A nivel del proceso de fabricación, el redondeo de los bordes determina directamente el rendimiento de producción del bobinado y la tasa de defectos latentes. En las líneas de producción de bobinado de láminas de alta velocidad, la tensión de la tira de aluminio puede alcanzar decenas de Newtons. Las rebabas sin tratar son duras y afiladas, rasgando fácilmente la superficie del papel aislante durante la alimentación del material, provocando defectos de aislamiento latentes que son difíciles de detectar a simple vista. Estos tipos de defectos suelen ser difíciles de detectar durante las inspecciones rutinarias de fábrica, pero pueden convertirse en puntos de falla tempranos durante la operación del equipo. Además, después de enrollar las tiras de aluminio con esquinas afiladas, los bordes entre las vueltas no pueden encajar bien, dejando pequeños espacios. Esto reduce el factor de llenado del espacio del devanado y proporciona un caldo de cultivo para descargas parciales. Tiras de aluminio con bordes redondos. tener transiciones suaves, evitando daños a la capa aislante durante la alimentación. Después del bobinado, el ajuste entre espiras es alto, lo que da como resultado una mejor densidad general del bobinado. También reduce los rayones en los rodillos guía del equipo, extiende la vida útil del equipo y reduce el riesgo de cortes para los operadores.
El grado de exigencia de bordes redondeados varía significativamente según la estructura del transformador. Los transformadores de tipo seco utilizan aire o resina epoxi como medio aislante, y carecen de aceite aislante para llenar pequeños huecos y suprimir la descarga. Son extremadamente sensibles a las esquinas afiladas y representan el escenario de aplicación con los requisitos más altos para bordes redondeados, requiriendo normalmente que el radio del borde no sea inferior a 1/10 del espesor de la tira. En los transformadores sumergidos en aceite, el aceite aislante puede llenar parcialmente los espacios en los bordes, mitigando en cierta medida el efecto de punta. Sin embargo, los transformadores sumergidos en aceite de media y alta tensión aún requieren un tratamiento de borde redondeado estándar para evitar que la descarga del borde acelere el deterioro de la calidad del aceite durante el funcionamiento a largo plazo. Incluso para transformadores de baja tensión y pequeña capacidad, el rendimiento mejorado resultante del tratamiento de borde redondeado todavía tiene un valor de costo significativo.
En mi opinión, el tratamiento de bordes redondeados es un ejemplo típico de un proyecto de "bajo costo y alta confiabilidad". El tratamiento de precisión de los bordes redondeados sólo aumenta los costos de procesamiento entre 30 y 50 dólares por tonelada, pero puede reducir significativamente el riesgo de falla del aislamiento del devanado. Muchos clientes eligen tiras de aluminio cortadas ordinarias para reducir los costos de adquisición, pero finalmente pagan un precio que excede con creces la diferencia de precio del material debido a una descarga parcial excesiva del bobinado o fallas tempranas. Para el mercado de exportación, la calidad de los bordes redondeados refleja directamente la profesionalidad del proveedor y es un umbral de entrada a la cadena de suministro de transformadores de alta gama.
Haomei Aluminium suministra tiras de aluminio para transformadores, todas las cuales se someten a un redondeo de bordes de precisión utilizando equipos de corte especializados. La curvatura del borde es uniforme y controlable, libre de rebabas y rebabas. Se pueden proporcionar soluciones de procesamiento de bordes personalizadas en función de los niveles de voltaje y los sistemas de aislamiento del cliente, garantizando el rendimiento eléctrico y el rendimiento de fabricación de los devanados desde el más mínimo detalle. En resumen, el valor del redondeo de bordes radica en el campo eléctrico invisible y los detalles del proceso; se relaciona directamente con la confiabilidad central y la vida útil del transformador y es un indicador clave de la calidad de la tira de aluminio del transformador, en lugar de un servicio opcional de valor agregado.